Cours de maîtrise – Vitesse de coupe
Enseignant spécialisé à la Hessische Uhrmacherschule, je donne des cours de préparation à la maîtrise. Un maître horloger doit pouvoir transmettre toutes les connaissances enseignées en apprentissage et posséder des connaissances encore plus approfondies dans de nombreux domaines.
Je publie ici une partie de la matière que j’y enseigne.
Définition
Pour le tournage, le fraisage et le perçage
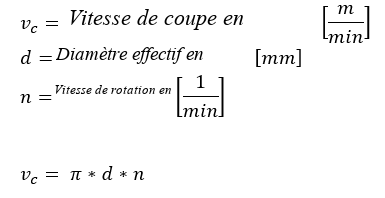
La vitesse de coupe est la vitesse à laquelle l’arête de coupe active de l’outil se déplace dans la matière de la pièce.
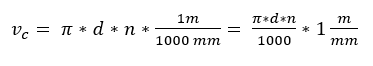
Par convention, la vitesse de coupe s’exprime en mètres par minute. Pour les opérations d’usinage par rotation (tournage, fraisage, perçage), nous complétons donc généralement l’expression de la vitesse de coupe par un facteur supplémentaire.
Ce facteur facilite la simplification des unités dans les calculs effectués avec cette formule.
Comme le facteur ajouté se simplifie entièrement, nous ne modifions pas la formule :
Pourquoi la vitesse de coupe est-elle importante ?
La définition de la vitesse de coupe permet de déterminer une plage de vitesses de rotation idéale pour l’usinage par enlèvement de matière. L’opérateur sait ainsi quelle vitesse régler sur sa machine pour obtenir le meilleur état de surface possible et réduire au minimum l’usure de l’outil.
Des essais pratiques ont permis d’établir des tableaux qui indiquent la vitesse de coupe idéale pour différents matériaux à usiner avec des outils de coupe donnés.
En pratique, les vitesses de rotation idéales sont parfois indiquées directement. On trouve par exemple sur de nombreuses perceuses un tableau des vitesses de rotation en fonction du diamètre du foret, avec généralement plusieurs colonnes correspondant à différents matériaux.
Si l’on voulait indiquer une valeur pour chaque outil (en particulier en fraisage), chaque matériau (il existe des milliers d’alliages) et chaque diamètre, les tableaux des vitesses de rotation seraient trop volumineux et difficiles à consulter. On se contente donc d’indiquer la vitesse de coupe idéale d’un outil en fonction du matériau*. L’opérateur peut alors calculer lui-même sa vitesse de rotation idéale :
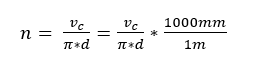
*D’autres paramètres d’usinage, comme l’avance ou la profondeur de passe, jouent eux aussi un rôle important. Au perçage, la vitesse de coupe idéale indiquée dans le tableau ne s’applique donc pas si nous tirons de toutes nos forces sur le levier ou si nous n’imprimons au foret qu’une avance minime.
De même, si nous travaillons en tournage avec de très grandes profondeurs de passe ou des vitesses d’avance très élevées, la vitesse de coupe indiquée dans notre tableau peut ne plus convenir. Il nous faut alors l’adapter au besoin.
Importance dans l’industrie et dans la fabrication à l’unité
Dans l’industrie, la vitesse de coupe est déterminante pour l’efficacité et la qualité des procédés d’usinage par enlèvement de copeaux tels que le tournage, le fraisage et le perçage. Elle influe directement sur la durée de vie de l’outil, sur l’état de surface et sur la productivité. Une vitesse de coupe bien choisie réduit au minimum l’usure de l’outil, évite un échauffement excessif et garantit la précision de l’usinage. Elle influe également sur le coût et la durée de l’usinage, car une vitesse de coupe trop élevée ou trop faible peut nuire aux performances de l’outil et à la qualité finale de la pièce.
En fabrication en série, le respect de la vitesse de coupe appropriée revêt une plus grande importance que dans la fabrication à l’unité. Alors qu’en série, le choix de la vitesse de coupe pèse lourd sur les coûts, puisqu’il influe directement sur le temps d’usinage, la consommation d’outils et l’état de surface, nous disposons en fabrication à l’unité d’une plus grande latitude. Tant que nous obtenons un bon état de surface et que l’outil ne casse pas, nous n’avons pas besoin de calculer chaque passe avec précision. Dans notre métier d’horloger, nous nous fondons régulièrement sur les valeurs tirées de l’expérience.
Où puis-je trouver des valeurs indicatives de vitesse de coupe ?
De nombreuses sources donnent des valeurs indicatives pour les vitesses de coupe, par exemple :
- Fiches techniques des fabricants d’outils de tournage ou de fraises
- Ouvrages spécialisés tels que « Fachkunde Metall » ou « Zerspanungstechnik »
- Normes relatives aux procédés d’usinage
- Valeurs indiquées par les logiciels de fabrication pour l’usinage à commande numérique (CNC)
- Notices des constructeurs de machines
- Tableaux figurant sur les plaques apposées directement sur les machines
- Forums, publications en ligne, vidéos
- Revues spécialisées et articles techniques
Facteurs influant sur le choix de la vitesse de coupe
Valeurs plus élevées de la vitesse de coupe :
- Matériaux tendres ou faciles à usiner
- En horlogerie, pour l’usinage du laiton
- Outil de coupe en carbure
- Usinage de finition visant à obtenir un excellent état de surface, généralement avec une faible profondeur de passe
- Avec utilisation d’un fluide de coupe
Valeurs plus faibles de la vitesse de coupe :
- Matériaux durs ou difficiles à usiner
- Outils HSS (acier rapide)
- Ébauchage (usinage à grosses passes)
- Machines ou pièces délicates
- Paliers et comportement vibratoire du tour d’horloger
- Dans notre métier d’horloger, les pièces et les arbres de petites dimensions sont la règle
- Usinage à sec (sans fluide de coupe)
Matériaux utilisés en horlogerie
Vitesse de coupe avec des outils en acier rapide (HSS)
- « Acier argent » 1.2210 ou 115CrV3 à l’état non trempé, vitesse de coupe vc ≈ 20 à 30 m/min selon la lubrification, l’outil, les machines, les pièces à usiner, etc.
- Laiton Ms58 ou CuZn39Pb3, vitesse de coupe vc ≈ 60 à 120 m/min
- Sandvik 20AP à l’état non trempé, vitesse de coupe vc ≈ 25 à 30 m/min
- Acier trempé et revenu au bleu (115CrV3 ou aciers alliés comparables) vc ≈ 8 à 15 m/min
Vitesse de coupe avec des outils en carbure
- « Acier argent » 1.2210 ou 115CrV3 à l’état non trempé, vitesse de coupe vc ≈ 50 à 70 m/min selon la lubrification, l’outil, les machines, les pièces à usiner, etc.
- Laiton Ms58 ou CuZn39Pb3, vitesse de coupe vc ≈ 160 à 400 m/min
- Sandvik 20AP à l’état non trempé, vitesse de coupe vc ≈ 50 à 70 m/min
- Acier trempé et revenu au bleu (115CrV3 ou aciers alliés comparables) vc ≈ 25 à 40 m/min
Même si l’on ne s’en tient pas exactement à la vitesse de coupe préconisée, on peut tirer de ces recommandations quelques règles pratiques.
- Le laiton se tourne généralement à une vitesse de coupe trois fois supérieure à celle de l’acier
- Avec des outils en carbure, on double la vitesse de coupe (les valeurs les plus élevées s’obtiennent avec les plaquettes indexables, qui permettent d’aller encore plus vite que les burins de tournage en carbure)
- L’acier trempé et revenu au bleu se tourne généralement à une vitesse de coupe égale au tiers de celle d’un acier ordinaire. Comme le couple du tour d’horloger est faible à très bas régime, nous préférons souvent réduire la profondeur de passe et la vitesse d’avance.
Remarque
Dans certaines situations, les vitesses de coupe peuvent s’écarter sensiblement des valeurs indiquées, par exemple lors d’une passe de finition de faible profondeur. Pour les passes de finition très fines, on peut parfois doubler les valeurs indiquées. À nous de faire preuve de bon sens selon la difficulté rencontrée. En définitive, c’est le résultat qui compte !
Récapitulatif pour le perçage, le tournage et le fraisage
Dans notre métier d’horloger, nous fabriquons à l’unité, nos pièces sont souvent petites, nos machines sont sensibles aux vibrations, nous usinons à sec et travaillons le plus souvent avec des outils en acier rapide (HSS). Nous avons donc intérêt à adopter des vitesses de coupe inférieures aux valeurs généralement recommandées, au moins pour commencer. Ce n’est qu’en cas de difficulté que nous augmentons la vitesse de coupe (généralement en augmentant la vitesse de rotation).
Les perçages de très petit diamètre, les très faibles profondeurs de passe ou les pièces de très petites dimensions font exception. Dans ces cas, nous allons, dans les limites du raisonnable, jusqu’à la vitesse de rotation maximale que permettent nos machines.
Pour les perçages de moins de 0,3 mm ou le tournage de pivots de 0,1 mm à 0,3 mm, les vitesses de rotation que nous obtenons par le calcul dépassent généralement de loin les vitesses maximales de nos machines. Il convient alors de réduire l’avance et la profondeur de passe. Quelques exemples figurent plus bas, dans la rubrique « Calculs et exemples ».
Vitesses de coupe dans d’autres applications
On peut également indiquer une vitesse de coupe pour le limage, le rabotage ou le sciage. Dans la formule, on remplace alors π*d par 2*L, où L représente la longueur de la pièce.
Calculs et exemples
Exercice : quelles vitesses de coupe obtient-on dans les exemples suivants ?
Perçage de trous de 1 mm, 3 mm et 8 mm de diamètre dans une tôle de laiton de 2 mm d’épaisseur
Perçage de trous de 1 mm, 3 mm et 8 mm de diamètre dans une tôle d’acier de 2 mm d’épaisseur
Tournage d’un axe de balancier en acier trempé et revenu au bleu avec un outil en acier rapide (HSS)
Tournage d’une tige de remontoir en acier argent
Tournage d’un pilier en laiton de 2 mm de diamètre pour une montre de poche
Tournage d’un barillet en laiton de 50 mm de diamètre
Tournage d’un arbre en Sandvik AP20 aux diamètres de 3 mm et de 6 mm
Perçage de 0,2 mm pour le replantage d’un pivot, comparaison entre l’acier trempé et l’acier revenu
Limage d’une pièce en laiton de 50 mm de longueur