Formation : fabrication d’une roue dentée
Un compte rendu de Yannik Weber, apprenti horloger, le 15 avril 2023
Tout commence par la préparation
Il faut connaître au minimum le nombre de dents et le module, ainsi que les
dimensions du pignon sur lequel la roue sera rivée. On peut alors
calculer les grandeurs manquantes :
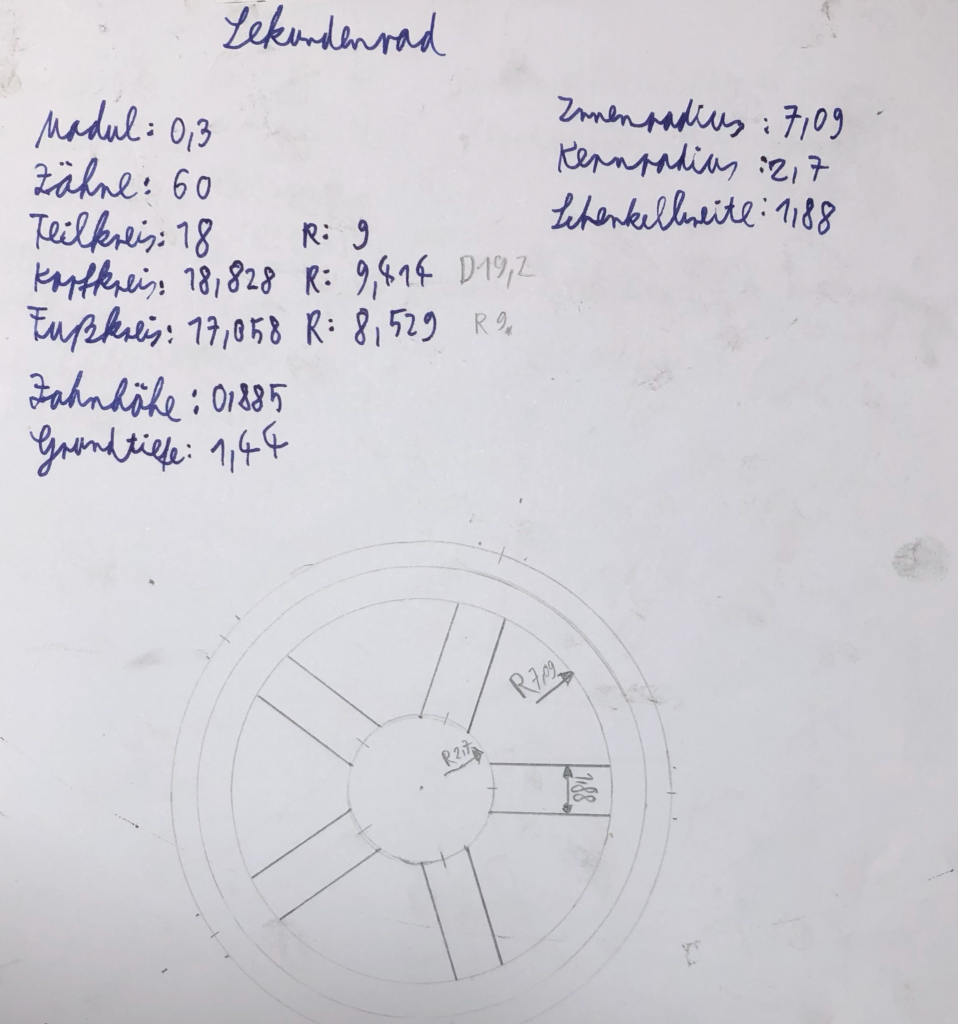
- Diamètre primitif = module • nombre de dents
- Diamètre de tête = (nombre de dents + 2,76) • module
- Diamètre de pied = (nombre de dents − 3,14) • module
- Hauteur de dent = (diamètre de tête − diamètre de pied) : 2
- Largeur de la jante sous la denture = hauteur de dent • 1,627
- Rayon intérieur = diamètre de pied − 2 • largeur de la jante sous la denture
- Rayon du moyeu = rayon primitif du pignon • 1,5
- Largeur d’un bras = (3 : 7) • (rayon intérieur − rayon du moyeu)
Une fois toutes les valeurs calculées, on établit un dessin à une
échelle d’agrandissement appropriée.
La fabrication
Le travail peut alors commencer. On découpe grossièrement un morceau de tôle de laiton, puis on le ponce sur ses deux faces pour libérer les contraintes internes du métal et obtenir des surfaces planes.
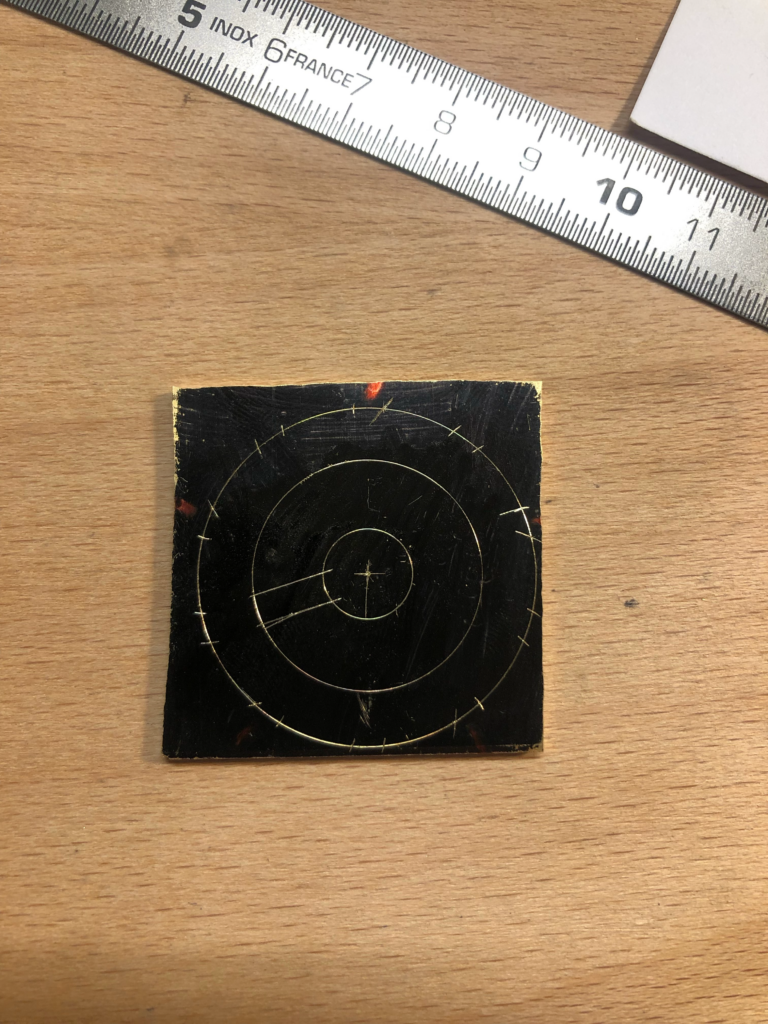
On trace ensuite la roue au compas, à la pointe à tracer et à la règle en acier. On commence par noircir la tôle au feutre pour mieux distinguer les traits. Pour bien placer la pointe du compas, il convient au préalable de
marquer le centre d’un coup de pointeau.
Pour régler l’ouverture du compas avec le plus de précision possible, on peut d’abord tracer la cote voulue au trusquin sur
un morceau de tôle, puis la relever au compas.
Une fois tous les cercles tracés, il reste à tracer les bras de la roue. Quelques calculs supplémentaires sont nécessaires.
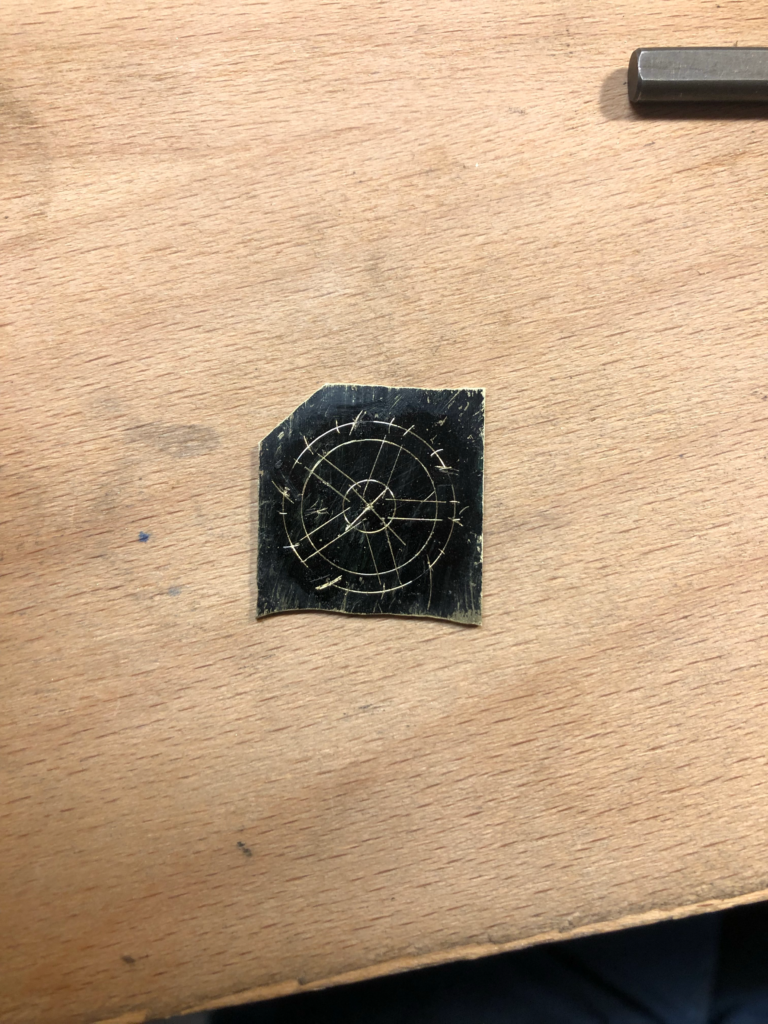
La roue doit comporter cinq bras. Pour pouvoir les tracer en passant par le centre, il faut diviser le cercle en dix parties égales de 36 degrés chacune. Le théorème du cosinus permet de calculer la distance entre deux points voisins de la circonférence. La formule est la suivante : X=r^2•r^2–2•r•r•cos(36)
On règle l’ouverture du compas à la distance obtenue et on pose l’une de ses pointes en un point quelconque de la circonférence. On reporte ensuite cette distance de proche en proche jusqu’à faire le tour du cercle. Si l’on ne retombe pas exactement sur le point de départ, on peut corriger légèrement l’ouverture du compas et recommencer en partant d’un point légèrement décalé. Il faut alors masquer les anciens repères au feutre.
On règle ensuite l’ouverture du compas à la largeur d’un bras et, à partir de chaque point, on trace un repère supplémentaire. On peut alors relier les points à la règle en acier et à la pointe à tracer.
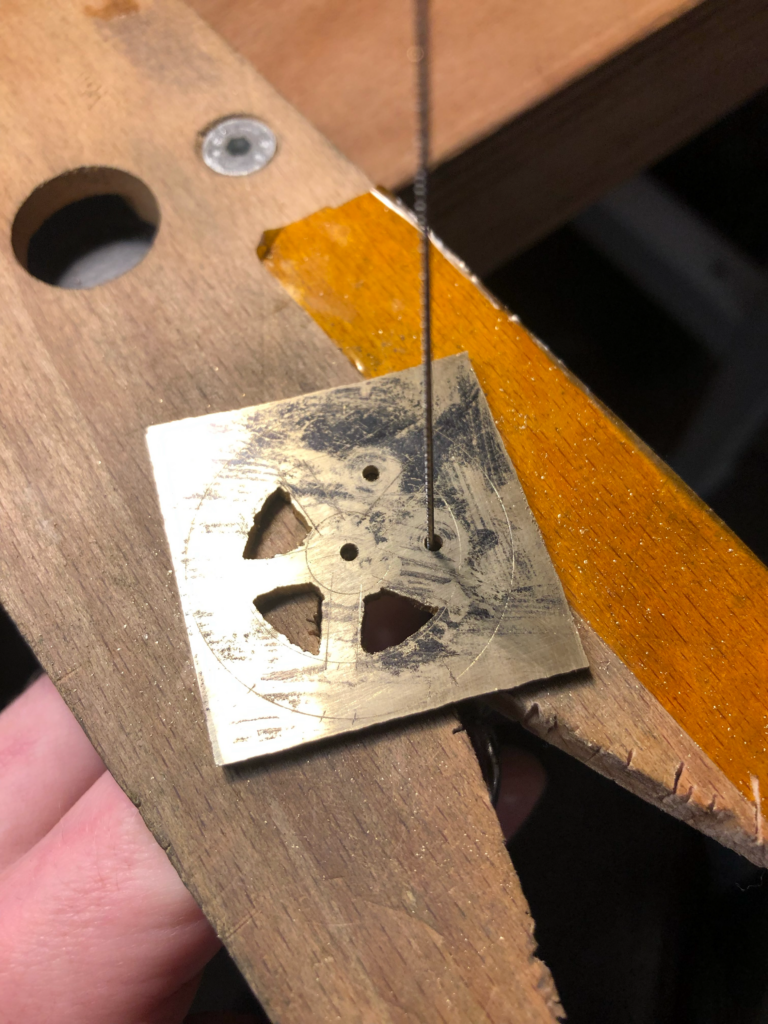
On perce ensuite un petit trou au centre, puis un trou dans chaque espace entre les bras. On ébauche alors la forme de la roue à la scie. Il faut laisser une surépaisseur généreuse, surtout à la périphérie, pour la mise au rond par tournage, puis pour le taillage de la denture.
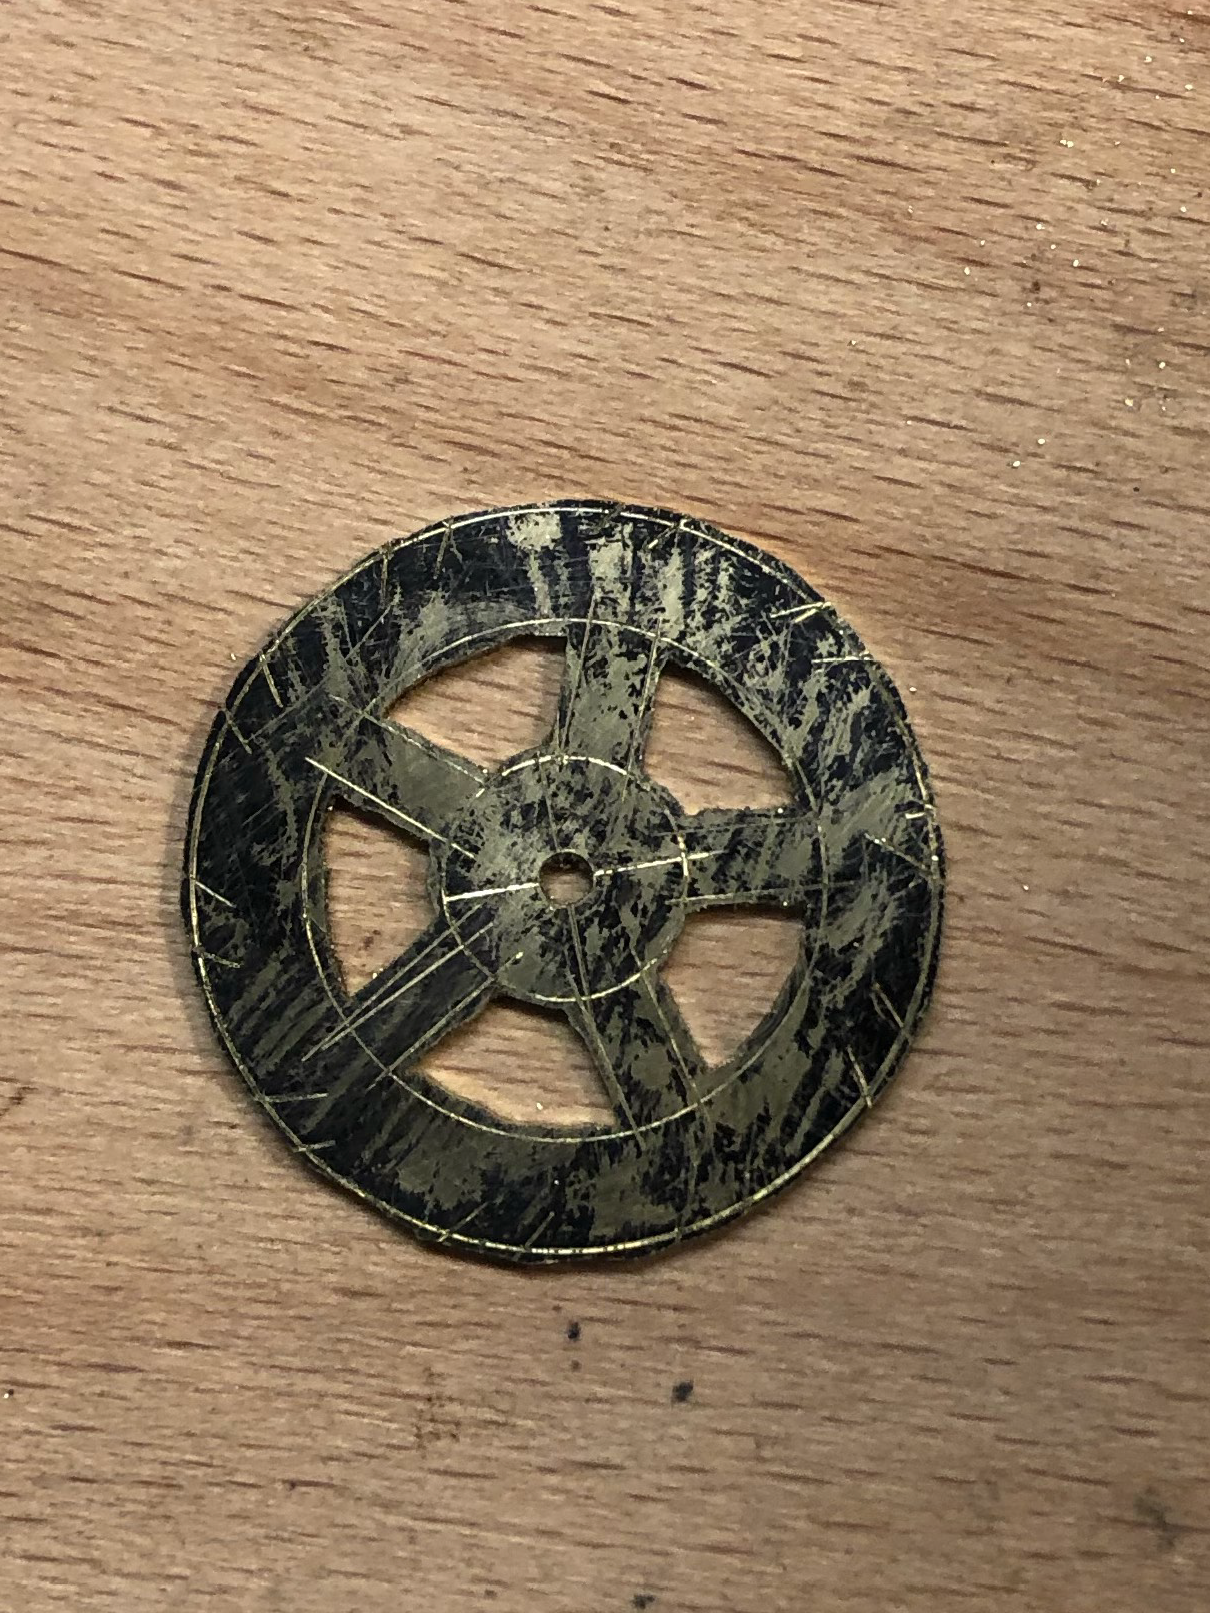
On met ensuite la roue au rond au tour. Pour cela, on la fixe sur un arbre de tournage ou sur un plateau à gommer. Le diamètre à obtenir doit dépasser d’un bon demi-millimètre le diamètre de tête définitif. On donne ensuite aux bras de la roue leur forme définitive avec des limes de plus en plus fines. On peut contrôler leurs dimensions au pied à coulisse, mais c’est surtout la régularité de l’aspect de la roue qui compte.
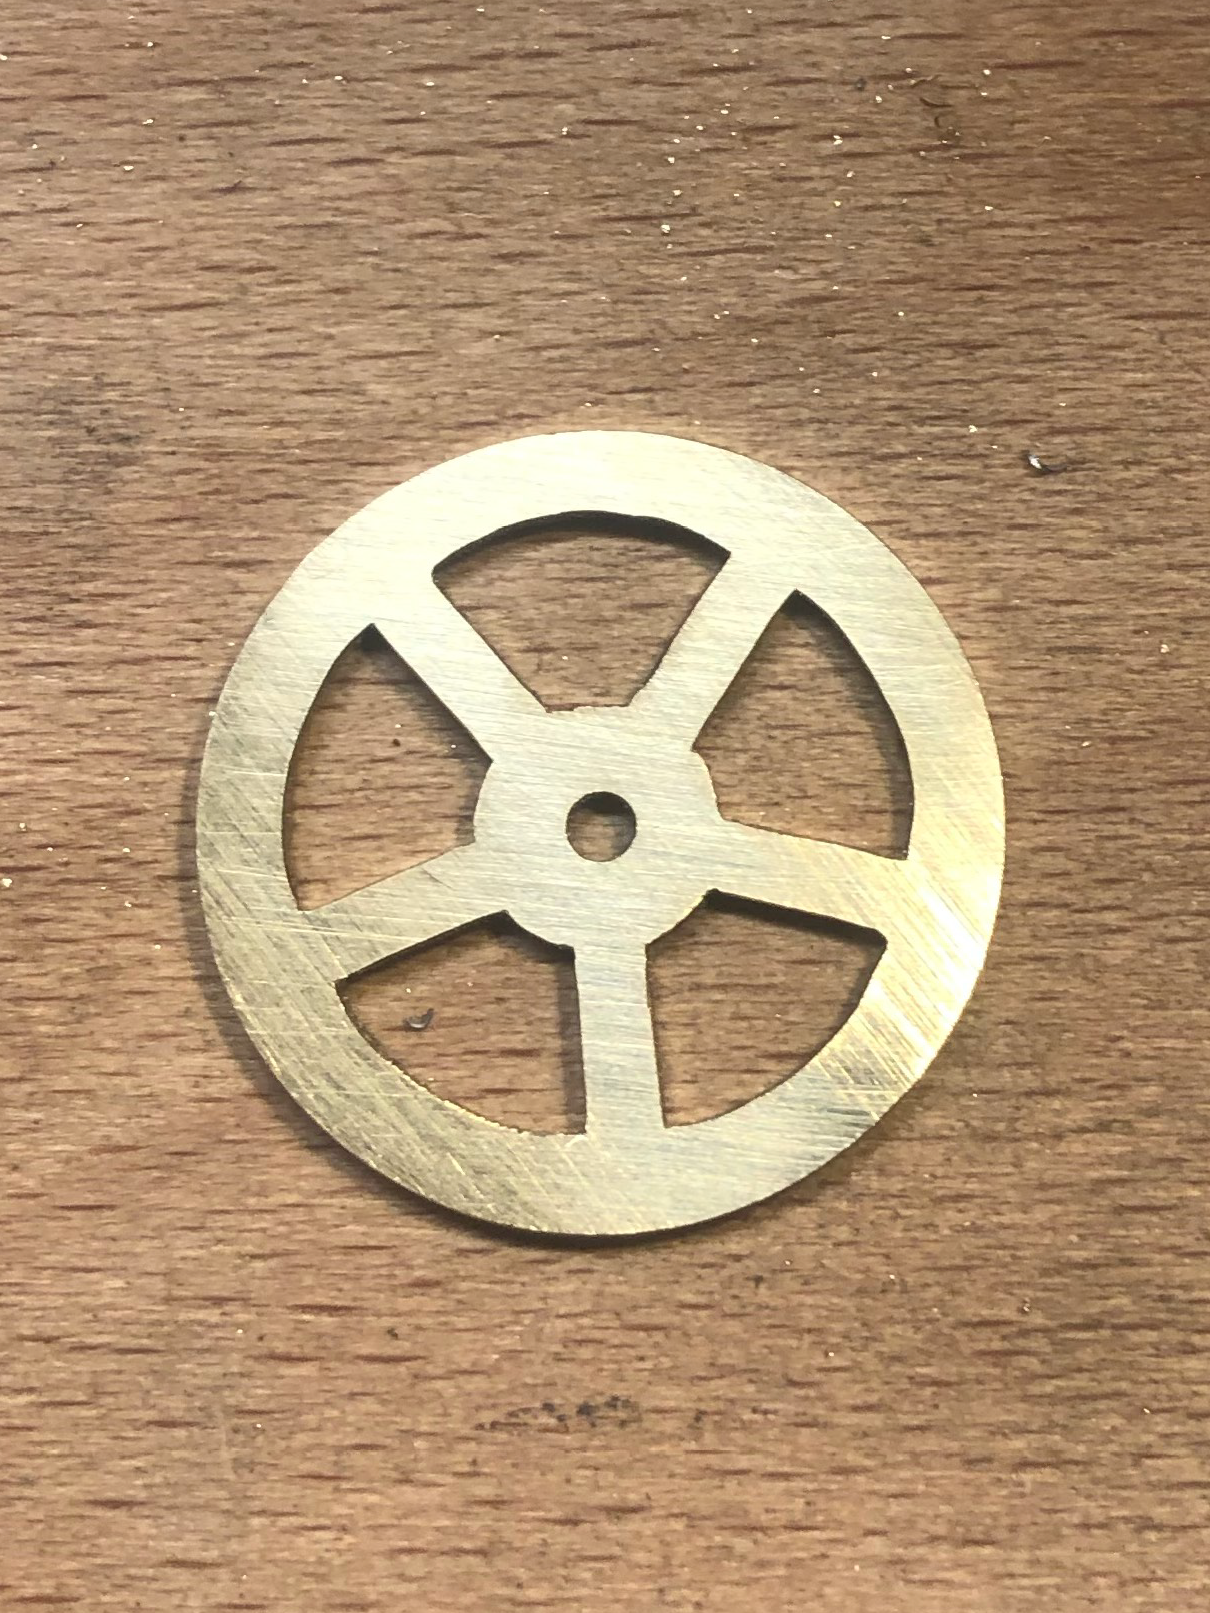
On ponce à nouveau les deux faces de la roue pour effacer les derniers traits de traçage, puis on ébavure toutes les arêtes.
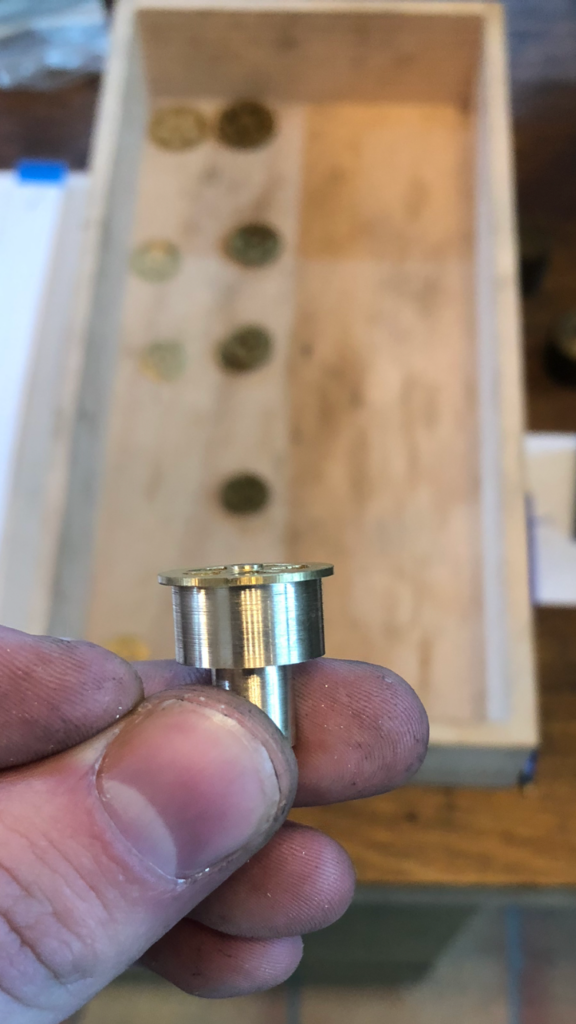
Il est conseillé de préparer quelques disques de laiton de même diamètre extérieur pour disposer de pièces d’essai lors du taillage.
On serre alors la roue dans le mandrin à six mors du tour. Si elle doit être rivée sur un pignon, on agrandit le trou central par perçage jusqu’au diamètre primitif du pignon. Il convient d’augmenter le diamètre par pas aussi petits que possible pour éviter que le foret n’arrache la roue du mandrin.
Il faut ensuite ébavurer le trou des deux côtés.
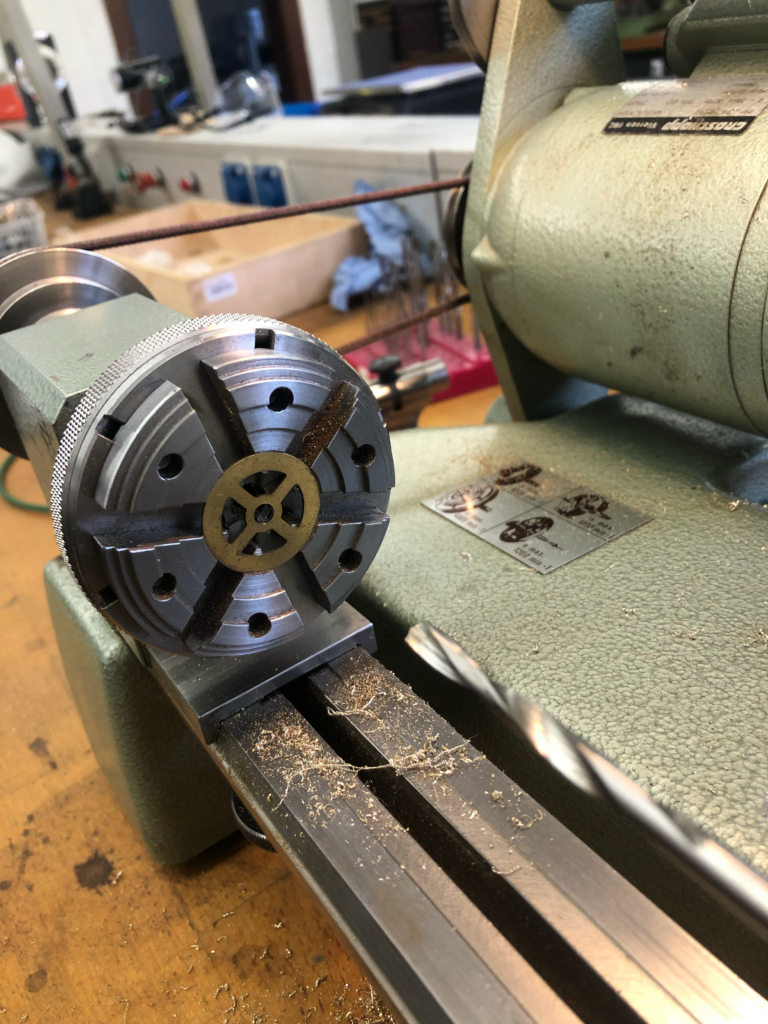
Pour tailler la denture de la roue, il faut tourner un arbre porte-pièce. Il doit comporter, à une extrémité, une portée adaptée à la pince de serrage et, à l’autre,
une portée sur laquelle la roue puisse s’engager sans jeu. La partie centrale doit avoir un diamètre
légèrement inférieur au diamètre de pied. Comme contre-pièce de cet arbre, on tourne une sorte de cloche dont le diamètre extérieur est égal au plus grand
diamètre de l’arbre. Il faut également y usiner un évidement au tour et
y percer un trou central un peu plus grand que celui de la roue.
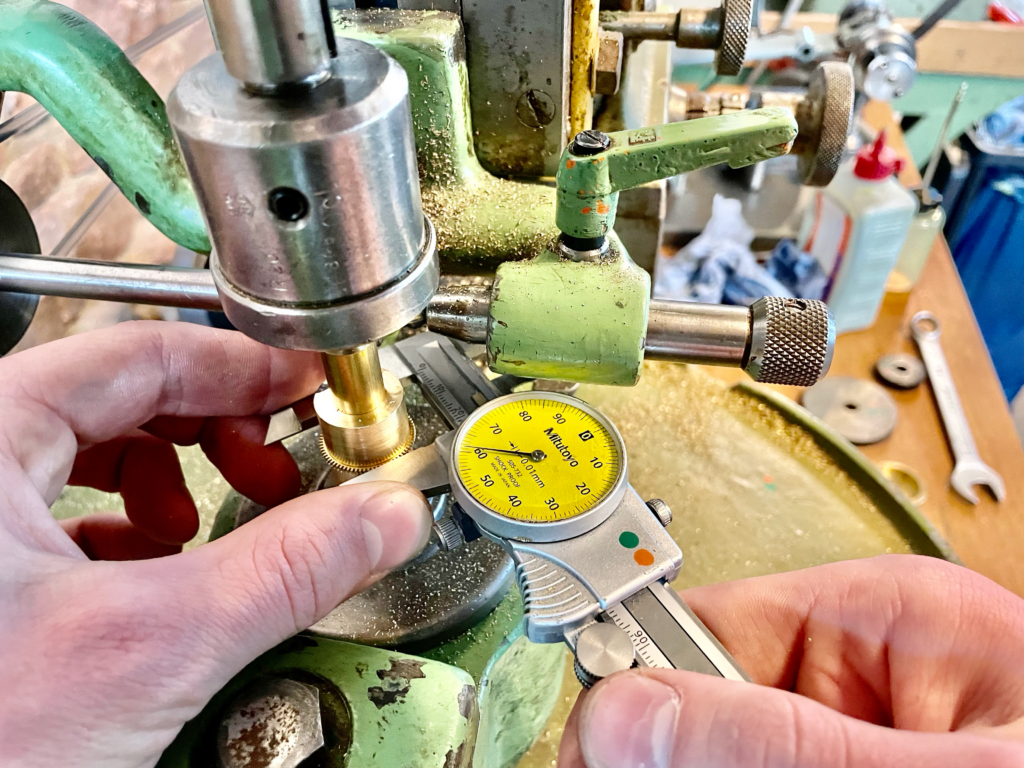
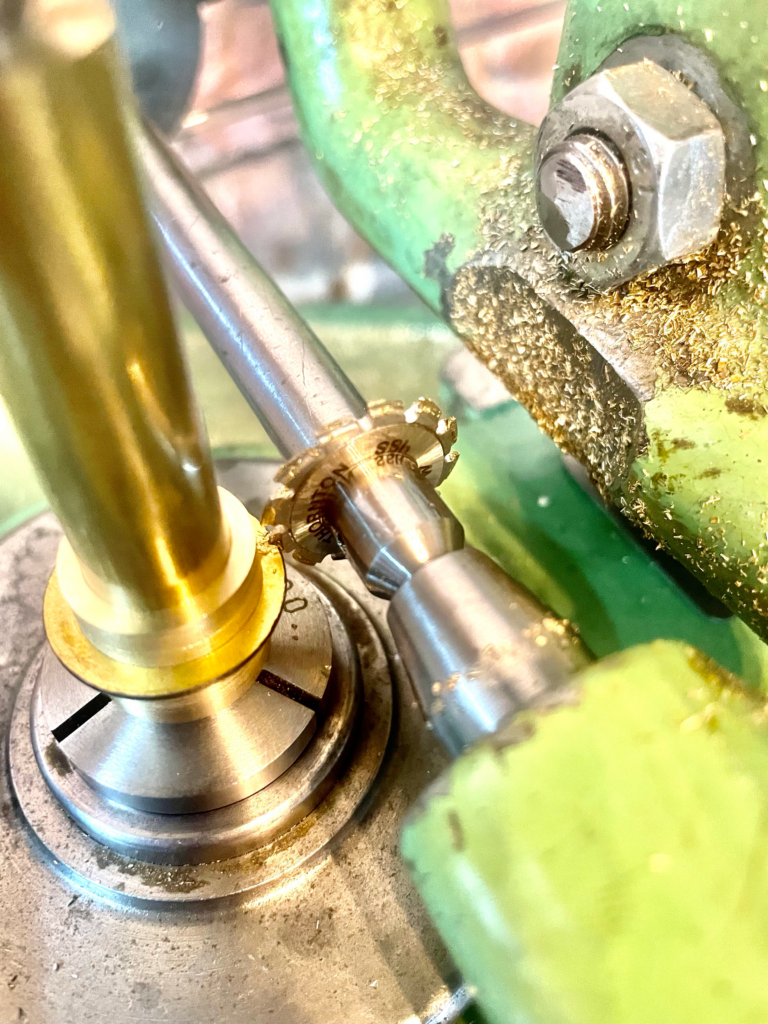
Il faut maintenant régler la machine. On consulte d’abord le tableau pour déterminer les roues de changement à monter pour le nombre de dents voulu. On choisit ensuite une fraise du module voulu, dont la plage de taillage couvre le nombre de dents prévu. Il peut alors être nécessaire de tourner une douille pour monter la fraise sur la machine. Une fois la fraise et les roues de changement montées, on vérifie le centrage de la fraise à l’aide d’une pointe fixe, par le trou prévu à cet effet. Une feuille de papier blanc améliore le contraste. On serre alors l’arbre porte-pièce dans la pince inférieure. On y place la roue et on la serre fermement à l’aide de la cloche de serrage et d’une pointe tournante.
Le taillage peut commencer. La fraise travaille en opposition et il convient de la lubrifier avec une pâte de coupe. On la fait d’abord pénétrer jusqu’à ce que les sommets des dents soient bien formés. On
taille ensuite la roue sur tout son pourtour et l’on mesure son diamètre. On peut alors
déterminer de combien il faut encore faire pénétrer la fraise pour obtenir le
diamètre de tête voulu.
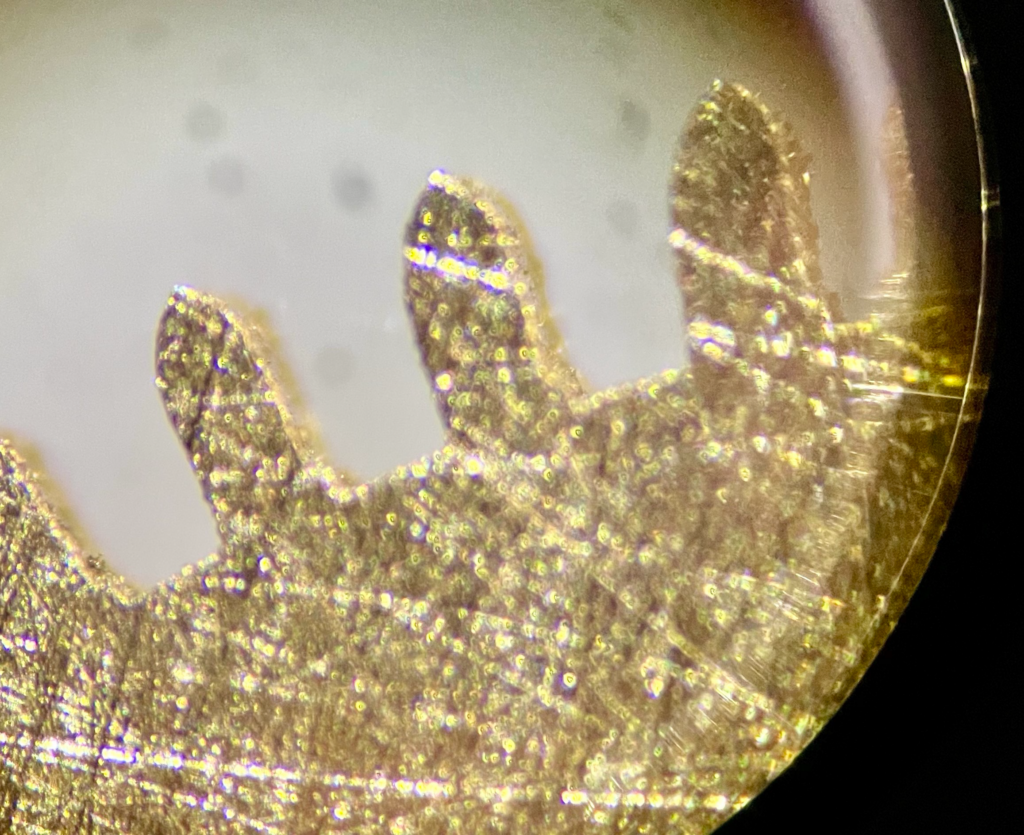
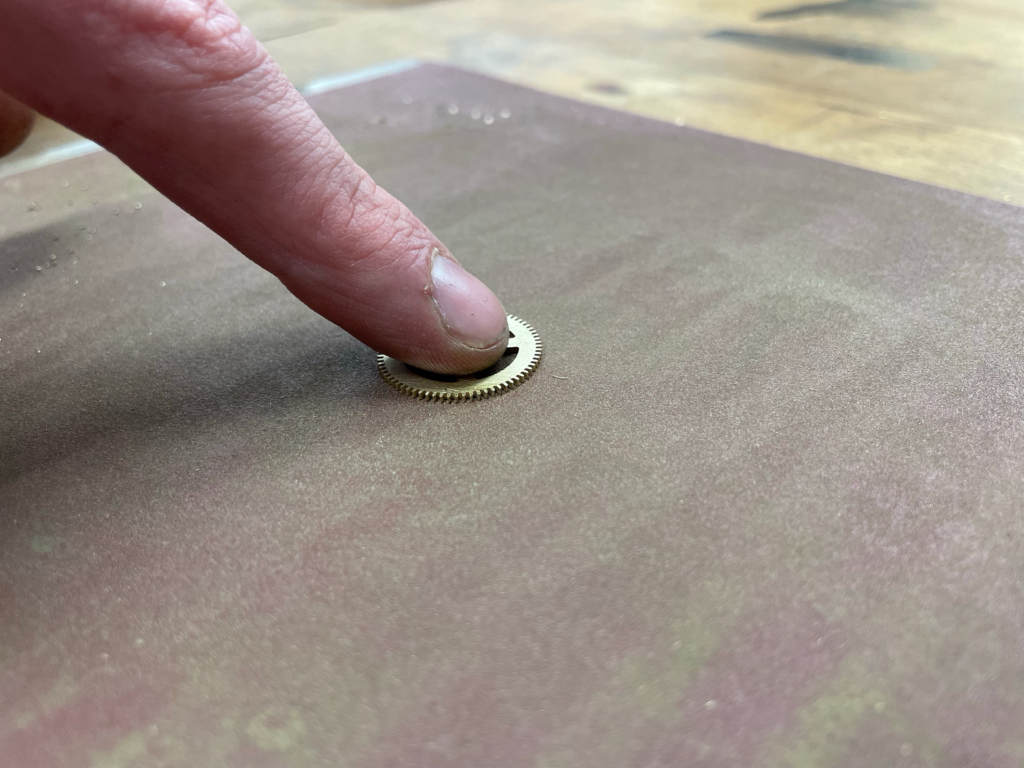
Une fois toutes les dents reprises à la fraise, le diamètre voulu devrait être atteint. On peut alors dégager la roue de son montage et l’ébavurer sur une plaque abrasive. L’examen au microscope permet de voir si la denture est correcte ou s’il faut encore affiner les réglages de la machine.
Si tout est en ordre, chacune des ébauches restantes peut être taillée en une seule
passe. On peut également superposer plusieurs ébauches et les serrer ensemble.
Une fois le taillage terminé, on ponce toutes les roues à plat, puis
on leur donne une finition décorative à l’abrasif.
Pour cela, on les serre avec un
film de protection dans le mandrin à six mors ou on les fixe avec du ruban adhésif double face sur
un plateau à gommer. Dans ce dernier cas, il faut centrer la roue à l’aide de la contre-poupée de perçage.
On met alors le tour en marche et on réalise au papier abrasif un
cerclage. On nettoie ensuite les roues dans un bain à ultrasons. À l’aide d’un
pique-huile affûté, on ébavure chaque dent individuellement.
Pour finir, on nettoie les roues une dernière fois.